

Spis treści:
Dlaczego chłodzenie maszyn do produkcji puszek decyduje o ciągłości linii
Chłodzenie maszyn do produkcji puszek to układ odbioru ciepła z emulsji chłodząco-smarującej, hydrauliki oraz sprężonego powietrza, oparty na agregacie wody lodowej i wymiennikach płytowych. Stabilna temperatura medium decyduje o jakości ścianki puszki, prędkości linii oraz poziomie odrzutów. Im mniejsze wahania, tym pewniejszy proces produkcyjny.
W zakładzie tłoczącym puszki aluminiowe lub stalowe każdy dodatkowy stopień temperatury emulsji przekłada się na wymierne straty. Rośnie liczba zerwań ścianki, spada prędkość bodymakerów, a linia zaczyna produkować braki. Dlatego sprawny układ chłodniczy nie jest dodatkiem, lecz warunkiem utrzymania zaplanowanej wydajności.
Jako serwis wzywany do zatrzymanych linii najczęściej spotykamy jeden scenariusz. Chiller pracuje, ale nie utrzymuje zadanej temperatury, a operator nie wie, gdzie leży przyczyna. Poniżej pokazujemy, co faktycznie chłodzimy, jakie objawy zwiastują awarię oraz jak wygląda rzetelna diagnostyka układu.


Co realnie schładza układ chłodniczy w zakładzie puszkowym
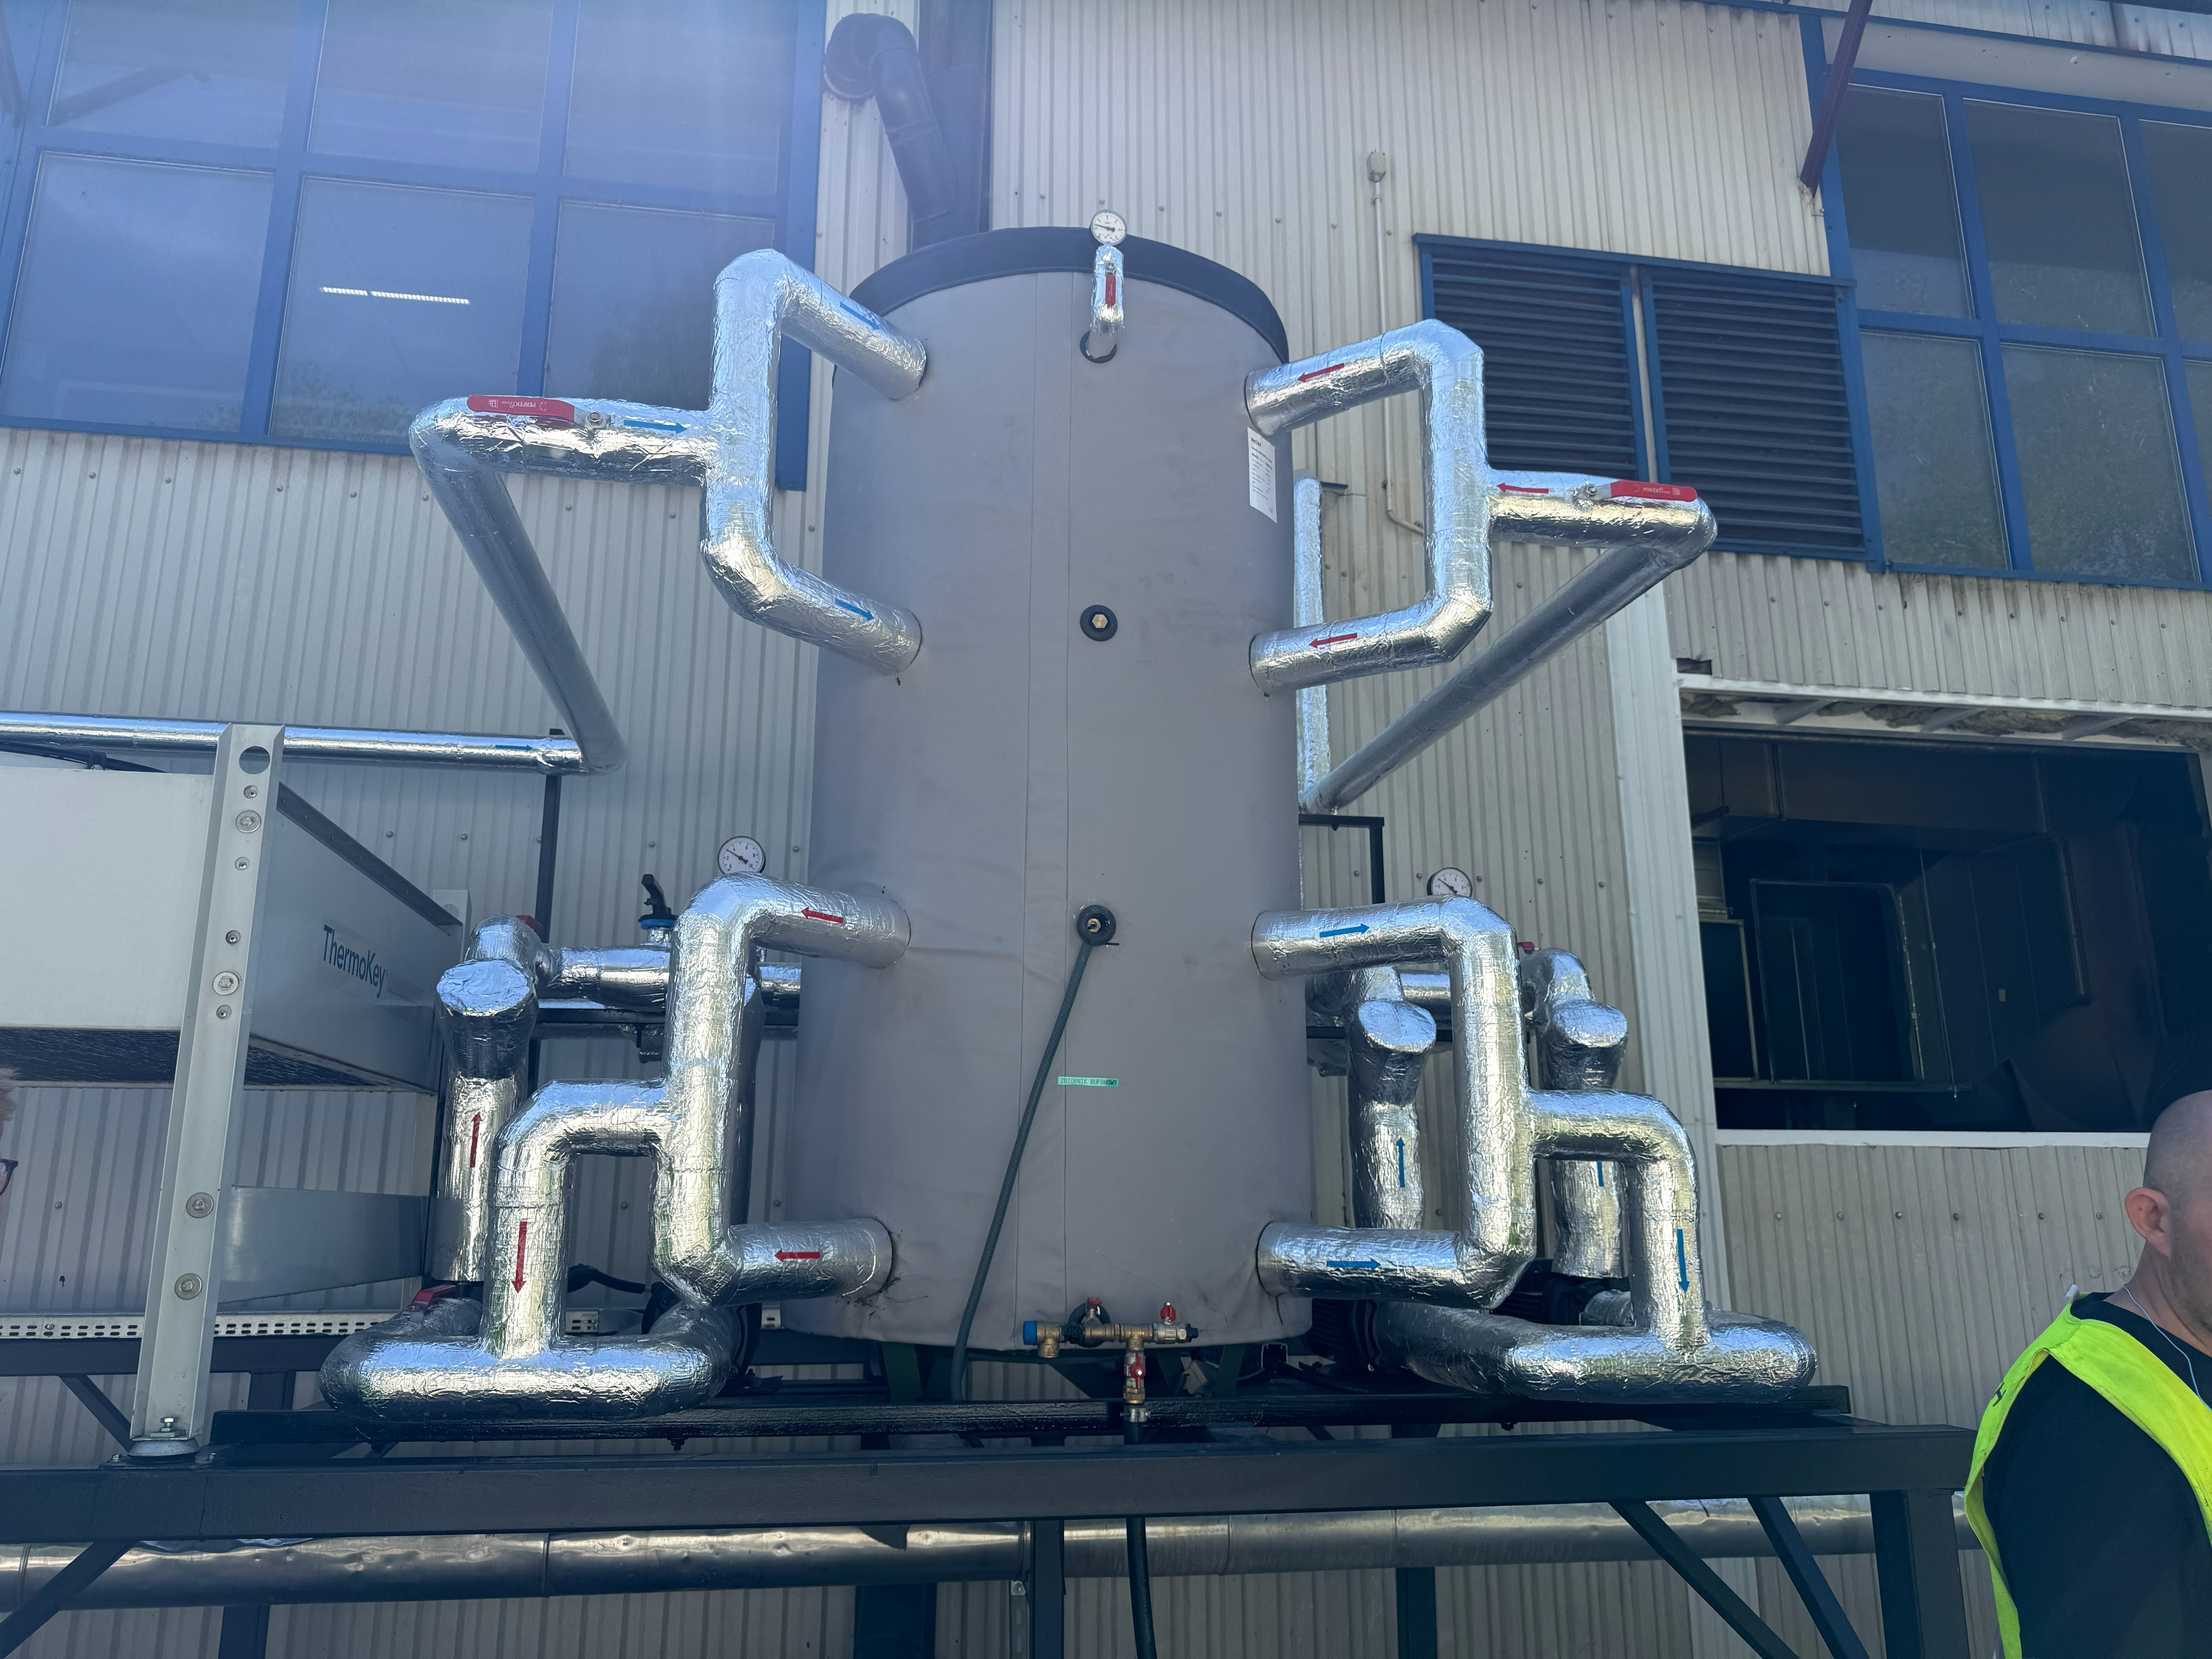
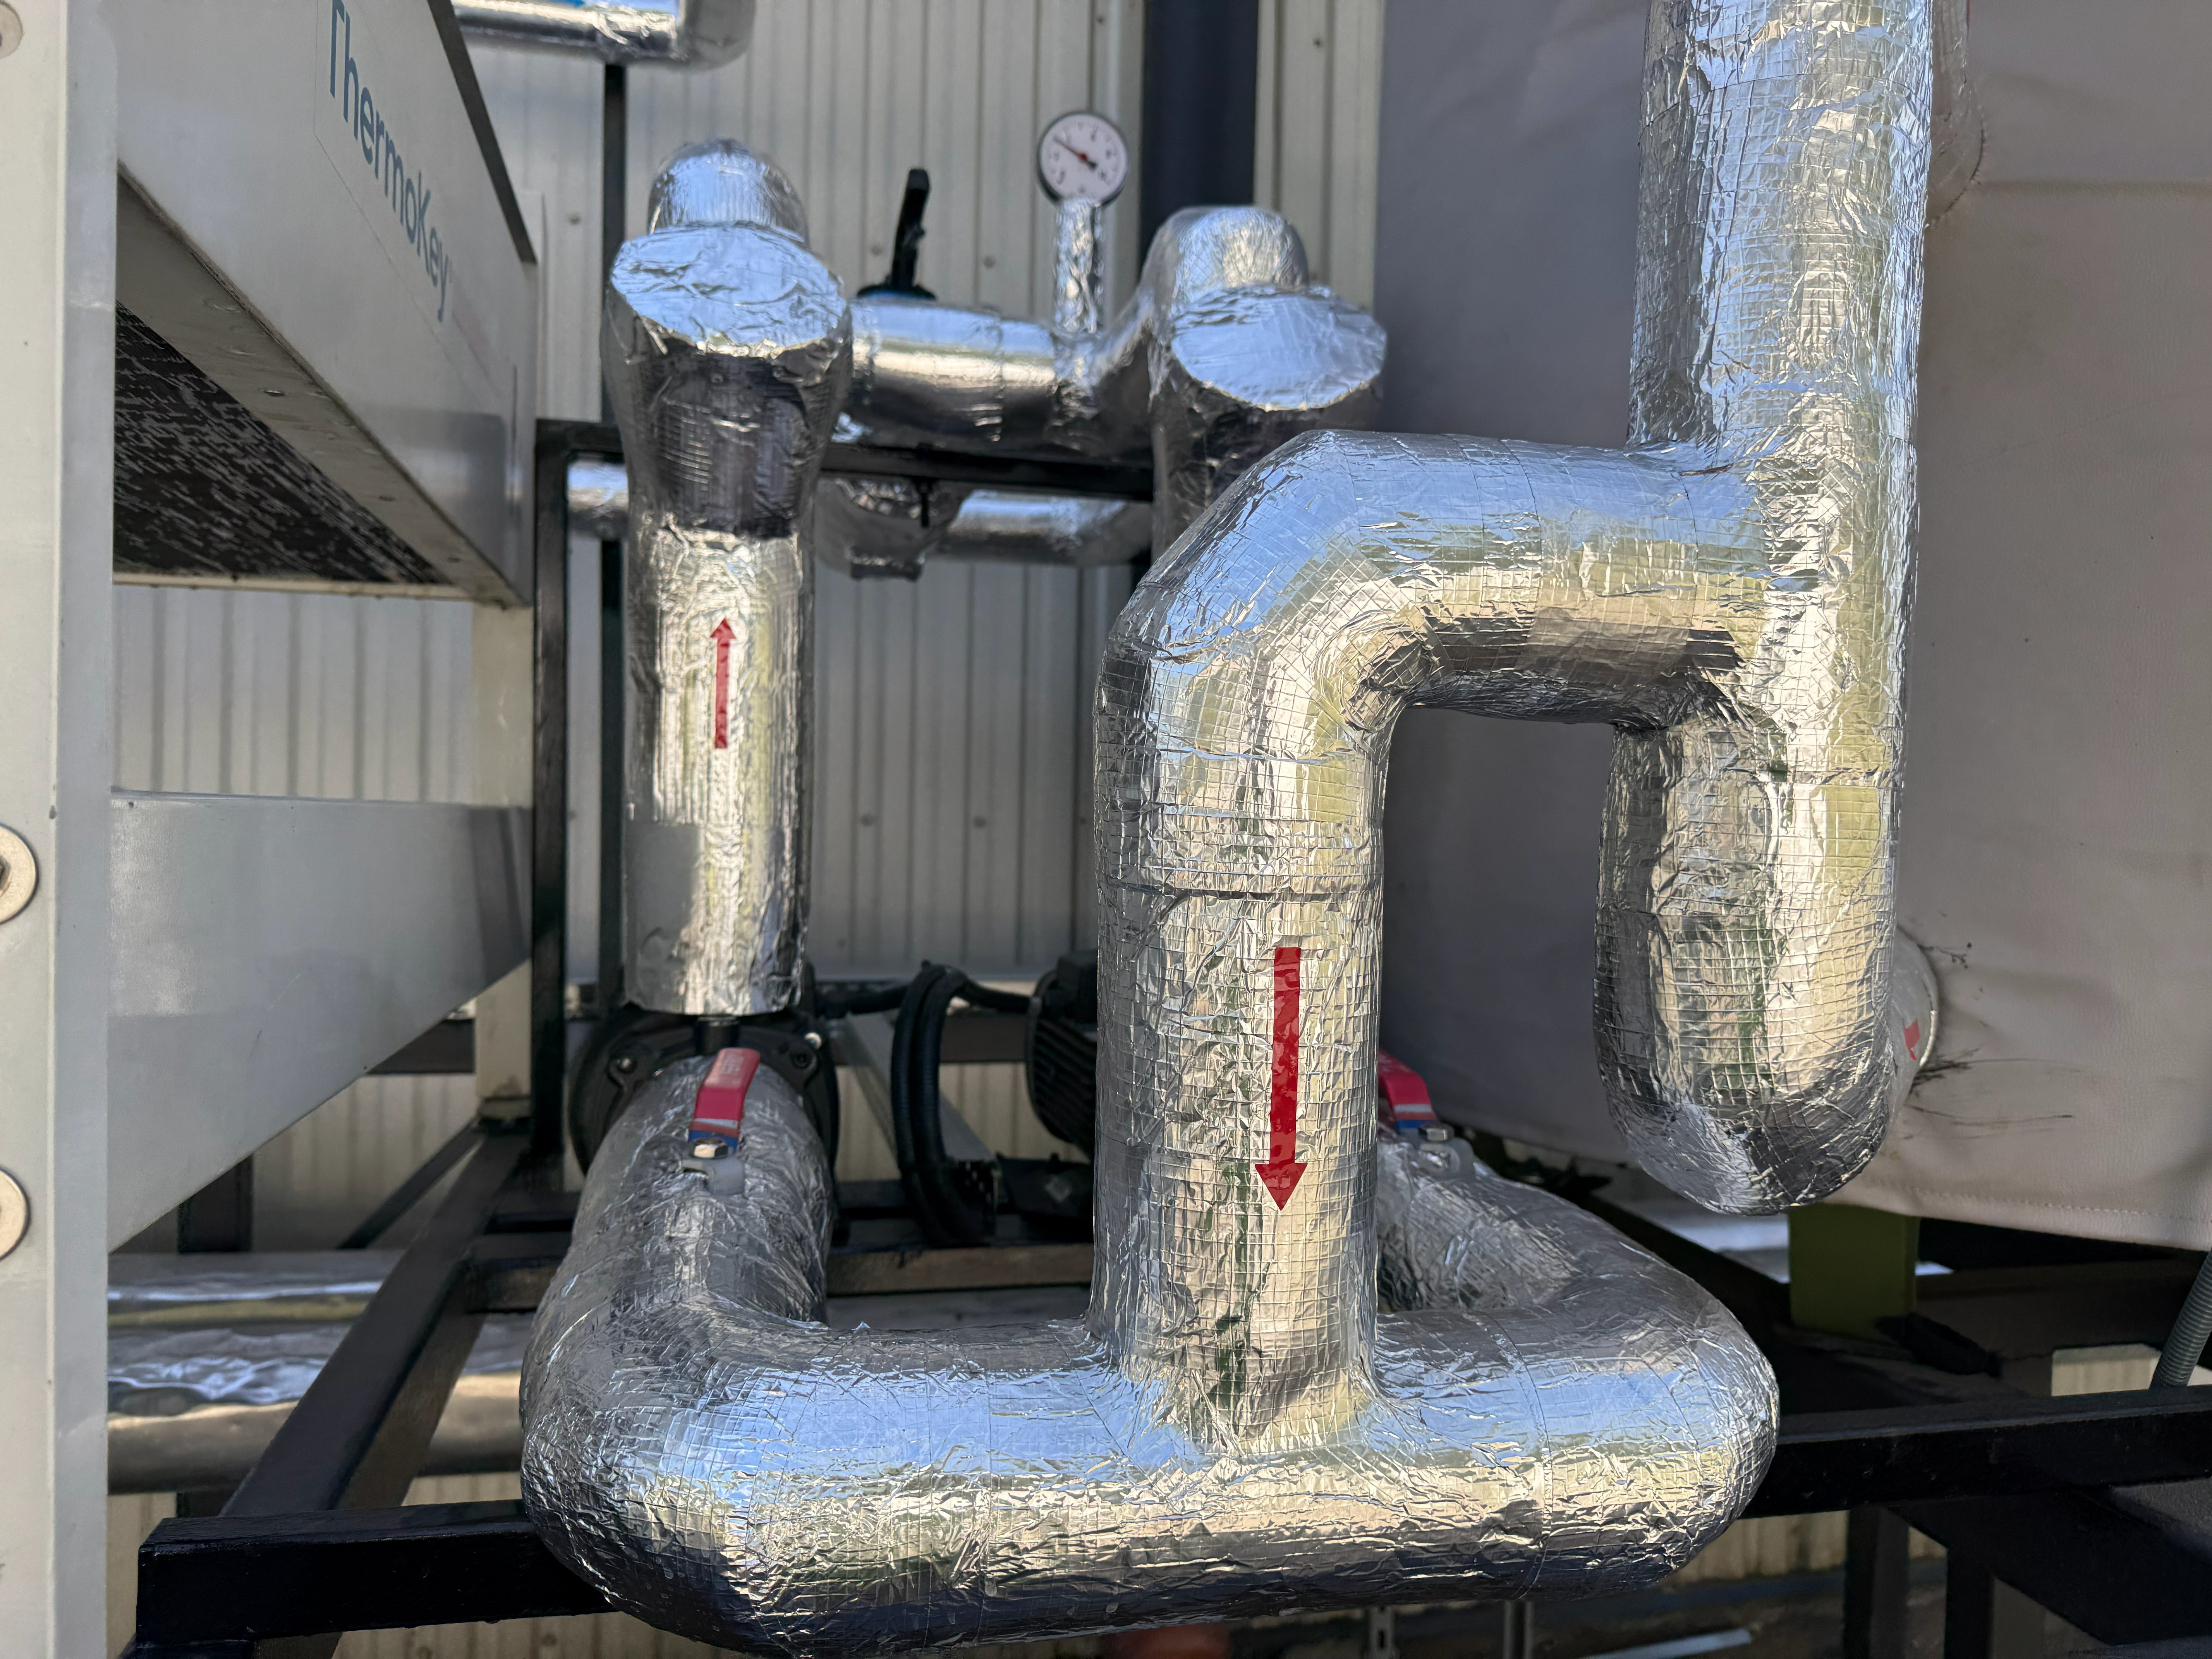
Produkcja puszek generuje ciepło w kilku miejscach jednocześnie, a każde z nich obciąża wodę lodową. Zrozumienie tej mapy to podstawa każdej sensownej diagnostyki. W praktyce mobilna grupa serwisowa zaczyna od ustalenia, który odbiornik przeciąża układ w danym momencie.
Najważniejszym źródłem ciepła pozostaje proces wyciągania ścianki, czyli ironing w bodymakerze. Stempel przeciska krążek aluminium przez pierścienie ciągowe, a tarcie zamienia się w ciepło. Odbiera je emulsja chłodząco-smarująca, która następnie oddaje energię wodzie lodowej w wymienniku płytowym. To właśnie ten obieg decyduje o powodzeniu całej linii.
Kolejne odbiorniki uzupełniają bilans cieplny. Zaliczamy do nich:
- oleje hydrauliczne i przekładniowe bodymakerów oraz pras kubkujących,
- sprężarki powietrza i chłodnice końcowe zasilające pneumatykę transportu puszek,
- układy stabilizacji temperatury hali, istotne dla wymiarowej powtarzalności cienkiego aluminium,
- obiegi wody technologicznej myjek oraz sekcji lakierowania w liniach puszki stalowej.
Ponieważ te obciążenia sumują się w szczycie produkcji, agregat wody lodowej musi dysponować zapasem mocy. Latem, gdy temperatura otoczenia rośnie, właśnie ta rezerwa decyduje o tym, czy linia utrzyma prędkość.
Chłodzenie emulsji chłodząco-smarującej, czyli serce układu
Chłodzenie emulsji odpowiada za smarowanie i odbiór ciepła w strefie największych naprężeń. Emulsja pełni dwie funkcje naraz: zmniejsza tarcie stempla o ściankę i wynosi ciepło z bodymakera. Gdy jej temperatura rośnie, spada lepkość filmu smarnego, przez co ryzyko zerwania ścianki gwałtownie wzrasta.
Typowo emulsja wraca z bodymakerów podgrzana i trafia do wymiennika płytowego, gdzie oddaje ciepło wodzie lodowej. Woda lodowa krąży zwykle w zakresie kilku do kilkunastu stopni Celsjusza, natomiast emulsję utrzymuje się w wąskim oknie temperaturowym zależnym od receptury i prędkości linii. Podane przedziały są orientacyjne i zależą od konkretnej technologii. Najważniejsza pozostaje powtarzalność, nie wartość sama w sobie.
Sprawność tej wymiany zależy od czystości powierzchni. Drobiny aluminium, produkty rozkładu emulsji oraz osady mineralne stopniowo pokrywają płyty. W efekcie rośnie różnica temperatur ΔT, spada odbiór ciepła, a chiller pracuje ciężej przy gorszym skutku. Konstrukcję i dobór takich aparatów szczegółowo opisują producenci wymienników płytowych. Regularne czyszczenie i kontrola wymiennika to jeden z najtańszych sposobów na odzyskanie utraconej wydajności.
Objawy spadku wydajności chłodzenia w linii puszkowej
Po czym poznać, że układ chłodzenia traci wydolność, zanim dojdzie do przestoju? Wiele sygnałów operator zauważa sam, jeszcze przed alarmem sterownika. Reagowanie na wczesnym etapie ma sens, ponieważ koszt przestoju linii puszkowej wielokrotnie przewyższa koszt przeglądu.
Najczęstsze objawy, które obserwujemy w zgłoszeniach:
- rosnąca temperatura emulsji na wylocie z wymiennika mimo pracy chillera,
- wzrost liczby zerwań ścianki i odrzutów jakościowych w godzinach największego obciążenia,
- wydłużony czas schładzania po rozruchu porannym,
- podwyższone ciśnienie skraplania i częstsze wyłączenia awaryjne sprężarki,
- nietypowe oszronienie na elementach obiegu czynnika chłodniczego,
- spadek przepływu wody lodowej sygnalizowany przez przepływomierze,
- głośniejsza praca pomp obiegowych oraz wahania ciśnienia w instalacji.
Każdy z tych objawów wskazuje inne ognisko problemu. Jeżeli rozpoznajesz choć kilka, zamów diagnostykę układu chłodzenia, zanim wzrośnie poziom braków. Wczesny pomiar zwykle pozwala uniknąć wymiany kosztownych podzespołów.
Najczęstsze przyczyny awarii układu chłodzenia w produkcji puszek
Awarie w liniach puszkowych rzadko biorą się z jednej przyczyny, jednak pewne mechanizmy powtarzają się w zgłoszeniach częściej niż inne. Poniższe zestawienie porządkuje je według tego, jak często diagnozujemy je w praktyce serwisowej. Kolejność ma charakter poglądowy i zależy od wieku oraz sposobu eksploatacji instalacji.
- Zanieczyszczony wymiennik płytowy emulsja/woda lodowa. Osady po stronie emulsji podnoszą ΔT i odcinają moc chłodniczą. To najczęstsza, a zarazem najłatwiejsza do usunięcia przyczyna spadku wydajności.
- Zabrudzony lub niedrożny skraplacz agregatu. Kurz, pyłki i zanieczyszczenia przemysłowe ograniczają odbiór ciepła, przez co rośnie ciśnienie skraplania i spada COP. W skrajnych przypadkach sprężarka wyłącza się na presostacie.
- Ubytek czynnika chłodniczego i nieszczelności. Spadek napełnienia obniża wydajność oraz grozi przegrzewem sprężarki. Nieszczelność traktujemy jako zjawisko wynikające ze zmęczenia i korozji rurek miedzianych, niezależne od miejsca powstania.
- Zużyte pompy obiegowe i zapowietrzenie instalacji. Niższy przepływ wody lodowej wprost ogranicza odbiór ciepła z emulsji. Objawia się to hałasem, kawitacją oraz wahaniami ciśnienia.
- Rozregulowana lub niesprawna automatyka. Błędnie pracujący zawór rozprężny, rozkalibrowany czujnik albo dryfujące nastawy sterownika powodują wahania temperatury, które psują proces mimo pozornie sprawnego chillera.
Ponieważ te przyczyny często się nakładają, rzetelna diagnostyka zaczyna się od pomiaru, a nie od wymiany części. Dopiero komplet parametrów pokazuje, który element naprawdę ogranicza układ.
Diagnostyka i przegląd okresowy chillera krok po kroku
Przegląd okresowy chillera w zakładzie puszkowym to uporządkowana sekwencja pomiarów, a nie pobieżne oględziny. Celem jest ustalenie realnego stanu układu i wychwycenie odchyleń, zanim przełożą się na braki produkcyjne. Właśnie dlatego mobilna grupa serwisowa pracuje według stałej listy kontrolnej.
Zakres, który realizujemy podczas diagnostyki, obejmuje:
- kontrolę parametrów pracy oraz pomiar temperatury medium na wlocie i wylocie wymienników,
- pomiar ciśnień roboczych czynnika oraz analizę przegrzania i dochłodzenia,
- kontrolę szczelności instalacji i osprzętu czynnika chłodniczego,
- sprawdzenie pomp obiegowych, przepływu wody lodowej oraz stanu armatury i zaworów,
- weryfikację automatyki sterującej, nastaw sterownika i pracy zaworu rozprężnego,
- kalibrację czujników temperatury oraz ciśnienia,
- czyszczenie skraplacza i ocenę stanu wymiennika płytowego,
- w razie potrzeby uzupełnienie czynnika oraz wymianę zużytych podzespołów.
Na tej podstawie powstaje raport serwisowy z wartościami zmierzonymi i konkretnymi zaleceniami. Dzięki temu utrzymanie ruchu wie, co wymaga interwencji od razu, a co można zaplanować. Stały nadzór najlepiej zabezpiecza umowa przeglądowa, w ramach której prowadzimy serwis agregatów wody lodowej wraz z pełną dokumentacją.
Modernizacja i optymalizacja układu chłodzenia linii puszkowej
Kiedy sam serwis przestaje wystarczać, rozsądnym krokiem jest modernizacja instalacji. Starsze układy często pracują na granicy możliwości, zwłaszcza po zwiększeniu prędkości linii lub dołożeniu maszyn. W takich sytuacjach optymalizacja parametrów oraz wymiana wybranych podzespołów przywracają zapas mocy bez wymiany całego agregatu.
Typowe kierunki obejmują dobór wydajniejszego wymiennika emulsji, wymianę zużytych pomp na jednostki o właściwej charakterystyce oraz aktualizację automatyki i czujników. Coraz częściej wdrażamy również free cooling, który w chłodniejszych miesiącach odbiera część ciepła z pominięciem sprężarek. Ponadto uporządkowanie hydrauliki i równoważenie obiegów stabilizuje temperaturę emulsji przy zmiennym obciążeniu. Szerszy zakres prac ujmuje modernizacja instalacji wody lodowej prowadzona na podstawie pomiarów.
Dla zakładów, które nie mogą pozwolić sobie na przerwę, przygotowujemy wynajem chillera zastępczego na czas naprawy lub modernizacji. Dzięki temu linia pracuje, a prace prowadzimy równolegle. Każdą modernizację poprzedza audyt i pomiar, aby zakres odpowiadał realnym potrzebom, a nie subiektywnym wrażeniom.
Najczęstsze pytania o chłodzenie maszyn do produkcji puszek
Jaka temperatura emulsji jest właściwa w bodymakerze?
Właściwa temperatura emulsji zależy od receptury, prędkości linii oraz typu bodymakera, dlatego podaje ją technolog procesu. W praktyce liczy się nie sama wartość, lecz jej stabilność w wąskim oknie roboczym. Wahania powodują zmiany lepkości filmu smarnego i zwiększają ryzyko zerwania ścianki. Zadaniem układu chłodzenia jest utrzymanie zadanej temperatury niezależnie od obciążenia i temperatury otoczenia.
Jak często wykonywać przegląd chillera w produkcji puszek?
Dla instalacji pracujących w ruchu ciągłym zalecamy przegląd okresowy co najmniej dwa razy w roku, przed sezonem letnim oraz po nim. Zakłady o dużym zapyleniu lub wysokim obciążeniu wymagają częstszej kontroli skraplacza i wymiennika. Dodatkowo instalacje z czynnikami objętymi regulacją F-gaz podlegają obowiązkowej kontroli szczelności w odstępach zależnych od wielkości napełnienia.
Czy da się chłodzić linię puszkową w upały bez przestoju?
Tak, pod warunkiem że agregat ma zapas mocy oraz czysty skraplacz. Największe problemy latem wynikają z zabrudzonych wymienników i skraplaczy, które w wysokiej temperaturze otoczenia tracą wydolność. Wcześniejszy przegląd i czyszczenie zwykle wystarczają. Gdy moc jest zbyt mała, rozwiązaniem bywa wynajem jednostki zastępczej lub modernizacja układu.
Co zrobić przy nagłym wzroście temperatury emulsji?
Najpierw sprawdź przepływ wody lodowej i pracę pomp, następnie stan skraplacza oraz ciśnienia robocze chillera. Nagły wzrost temperatury najczęściej oznacza spadek przepływu, zapowietrzenie lub zabrudzenie wymiennika. Jeżeli podstawowa kontrola nie przywraca parametrów, wezwij serwis, zanim rosnąca temperatura zacznie generować braki. Szybki pomiar pozwala odróżnić usterkę pompy od problemu z czynnikiem chłodniczym.
Sprawne chłodzenie produkcji puszek to mniej przestojów
Utrzymanie stabilnej temperatury emulsji, sprawnego wymiennika oraz wydajnego agregatu przekłada się wprost na jakość puszek i tempo linii. Większość awarii zaczyna się niepozornie, od osadu na płytach lub zabrudzonego skraplacza, dlatego regularna diagnostyka opłaca się bardziej niż naprawa po przestoju. Jeżeli Twój układ chłodzenia traci wydajność, umów diagnostykę lub zgłoś awarię. Dział Diagnostyczny Szczecin: +48 536 577 385, Dział Techniczny Wałsnów: +48 501 179 381, Dział Handlowo-Serwisowy: +48 530 805 705, info@chillerserwis.com. Przyjedziemy, zmierzymy i wskażemy realny zakres prac.
Potrzebujesz przeglądu, diagnostyki albo naprawy?
Serwisujemy agregaty wody lodowej, chillery i urządzenia chłodnicze wszystkich marek w całej Polsce. Podaj markę i model urządzenia oraz opisz problem, a zaproponujemy termin i wycenę.
Poniedziałek do soboty, 8:00 do 16:00. Oddziały: Wałsnów, Warszawa, Szczecin.
